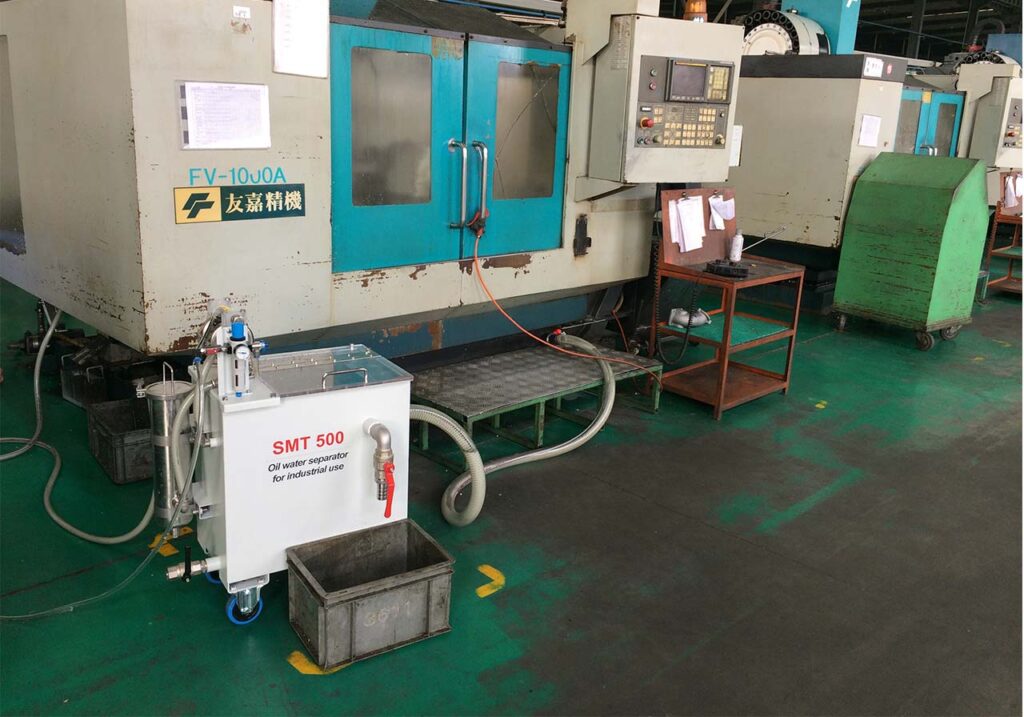
连续回收液面游离油,按槽体尺寸及液位变化选型
去除油中细颗粒和氧化产物,结合油液分析评估净化需求
捕集可磁化金属颗粒,按材质、流量和黏度选型
组合除油与颗粒过滤,按介质和污染物匹配净化方案
分离游离油及可聚结油滴,不适用于稳定乳化油
通过真空工艺降低油中水分和气体,结合油品要求选型
中文(当前)
English
Deutsch
01 风险概览 02 早期识别 03 污染原因 04 预防措施 05 降低菌量 06 严重变质 07 维护结论
冷却润滑液(KSS)维护既关系到加工质量,也涉及人员对槽液和油雾的暴露。微生物污染需要与浓度、pH、杂油及系统清洁状况一起监测;外观正常或颗粒减少,不能证明菌量合格。
控制液体品质之外,还应按现场风险评估管理皮肤接触、设备封闭和油雾通风等暴露环节。英国 HSE 金属加工液健康风险与控制说明(英文)可作为参考,实际措施应遵循当地要求和现场专业评估。
相关检测方法可参阅 KSS 浓度、pH 值与亚硝酸盐检测指南,并结合直接菌量检测。
腐败味或“臭鸡蛋”气味通常意味着厌氧分解正在加剧。
灰黑、褐色或异常浑浊可能与菌群、油泥和分解产物有关。
泡沫突然增多,可能表示乳化体系已被微生物代谢物扰乱。
跟踪槽液指标并结合直接菌量检测;不能单靠化学指标判断微生物污染。
除依据 TRGS 611 监测 pH 值、亚硝酸盐、水硬度和重金属等参数外,微生物造成的有机污染也可能通过气味、颜色和泡沫变化被发现。以下迹象可能提示槽液已受到较严重的细菌或真菌污染。
化学指标不能代替菌量检测
硝酸盐和亚硝酸盐应结合配制水水质、槽液及补液记录判断;仅凭硝酸盐升高,不能确定细菌或真菌污染。应在槽液状态检查之外,采用微生物浸片或其他适合的方法直接检测菌量。英国 HSE 监测指南建议按周进行浸片检测;降低频率应有持续有效控制的记录和风险评估依据。取样、培养和结果判读应遵循检测产品说明。其他指标可参阅 KSS 检测指南。
腐败性异味是明显信号,但气味正常并不能证明菌量合格。
异常变色或突然起泡,可能说明细菌或真菌代谢正在增强。
采用微生物浸片或其他适合的方法检测菌量;不能仅凭硝酸盐变化判断污染。
判断不明确时,应由专业实验室检测细菌、酵母菌和霉菌。
微生物可能通过补水、工件、操作人员、空气或设备表面进入系统。杂油和部分有机残留可能增加污染负荷;颗粒、油泥与设备死角还可提供附着和积聚场所,不能把金属颗粒本身都视为微生物营养源。应结合菌量趋势、槽液状态与现场维护记录排查污染条件。
关键认识:杀菌只能暂时降低菌量;如果浮油、颗粒、死角和浓度偏差没有得到处理,污染很容易再次出现。
连续净化的目标,是让 KSS 保持良好混合和供氧、液面尽可能无浮油,并持续去除金属颗粒与其他污染物。颗粒不仅增加污染负荷,也会成为微生物附着和繁殖的表面。
建议建立固定节奏:每日观察液面、气味和泡沫;按计划测浓度和 pH;定期清理过滤器、槽底及回流死角。
热处理是否适用,应由槽液供应商或专业服务商结合配方耐温性、设备条件和目标菌群评估。温度、保温时间、混合及均匀性必须作为完整工艺验证,不能仅达到某一温度就认定已完成灭菌。
实施前应确认对槽液性能、操作人员和设备的影响,并比较处理前后菌量。热处理不能代替除浮油、过滤和系统清洗。
专门杀灭细菌的产品称为杀细菌剂,杀灭霉菌的产品称为杀真菌剂。根据 CLP 法规,这类产品可能属于危险物质,使用时必须遵守专门规定。
用于 KSS 的生物杀灭剂可能引起皮肤炎症、皮疹、过敏,以及眼睛和黏膜刺激。是否使用,应在比较其他方案后由专业人员审慎确定。
处置原则
热处理或生物杀灭剂只能降低菌量,不能替代除浮油、过滤、清洁死角和纠正浓度或 pH 偏差。具体方案应由 KSS 供应商、职业安全人员或专业服务商结合菌量、配方状态和污染原因共同确定。
已经严重变质的 KSS 往往无法仅靠灭菌恢复。微生物会代谢配方组分并改变原有成分,使润滑液失去继续使用所需的性能;此时通常需要彻底更换槽液,并同时查明和消除细菌或霉菌污染的原因。
必须同时解决根因
检查杂油来源、回流设计、液面油膜、停机时长、补水水质和浓度管理。所有设备部件在加入新 KSS 前都应彻底清洗和冲洗,否则受污染残液会像“接种源”一样使新液很快再次受到污染。
持续检测、记录和维护 KSS,不仅是保证工件质量的必要条件,也直接关系到金属加工人员的职业健康。若只在出现异味或明显变色后才处置,通常已经错过了成本最低的干预时机。
预防性过滤的设备选择取决于槽体规模、污染物种类和工艺要求。高效、可持续的方案应尽可能持续去除浮油和颗粒,同时保持槽液混合、供氧和参数稳定。
进一步了解设备组合,可参阅 KSS 清洁与再生处理指南,或查看 FRIESS 切削液净化设备。
长期稳定通常来自以下组合:
比起反复加药救急,持续控制污染条件更有利于延长 KSS 使用寿命、保护员工并稳定加工质量。
KSS 维护的经济性应根据现场数据核算:比较设备及安装、耗材与能源、人工维护、新液补充、废液处置和停机成本;不能据此承诺所有设备都能在短期内回本。
请提供槽液体积、异味或变色情况、菌量检测结果、pH 与浓度趋势、浮油和颗粒污染,以及当前维护方式。中国区工程师将根据工况建议除油、过滤、循环维护或换液清洗方案。